Slicer
Kami menggunakan slicer OrcaSlicer yang merupakan anak dari Prusa Slicer.
Quality
First layer height
Kami menggunakan first layer height 0.3mm yang dibutuhkan agar first layer terprint dengan sempurna
Line width
Kami menggunakan default layer width 0.45mm namun untuk setiap line type, ada sedikit penyesuaian. Kami juga menggunakan wall generator Arachne yang merupakan variable perimeter generator.
selengkapnya di Arachne perimeter generator
Ironing
Kami tidak menggunakan settingan ini karena hasil yang didapatkan kurang memuaskan karena adanya over-extrusion di bagian pinggir objek dan tidak cocok untuk objek dengan bentuk yang tidak memiliki permukaan atas yang luas seperti bola. Untuk mendapatkan hasil serupa, kami menggunakan parameter khusus agar hasil permukaan atas serupa dengan ironing namun tanpa efek negatifnya.
baca selengkapnya mengenai ironing
Strength
Wall loops
Kami menggunakan 3 wall loops untuk settingan normal agar hasil print lebih kuat dan agar infill tidak terlihat. Jasa print kompetitor biasanya hanya menggunakan 2 wall loops yang akan menghemat waktu print namun kekuatan print akan berkurang.
top/bottom shells
Untuk top surface pattern kami menggunakan monotonic line karena hasil yang didapatkan merupakan yang terbaik dan untuk bottom surface pattern kami menggunakan monotonic.
Top dan bottom thickness yang kita pilih adalah 6 layers dan 1.2mm untuk ketebalannya. Parameter ini dipilih karena akan menutup bagian atas print dengan sempurna tanpa terlihat isi infill. Kompetitor biasa hanya menggunakan 3/4 layers untuk top dan bottom thickness karena akan menghemat banyak waktu print.
Infill
Infill normal kami adalah 20% namun bisa diubah sesuai dengan keinginan konsumen
Speed
speed
kecepatan yang kita set lebih cepat dari kecepatan print kompetitor karena printer kami sanggup untuk print dalam kecepatan tinggi tanpa mengurangi kualitas. Untuk menangani kecepatan yang lebih tinggi, stepper motor yang digunakan sudah diupgrade agar memiliki torsi yang lebih besar, kami juga mengutilisasi fitur kippper yaitu input shaping yang berguna untuk mengurangi/menghilangi ringing
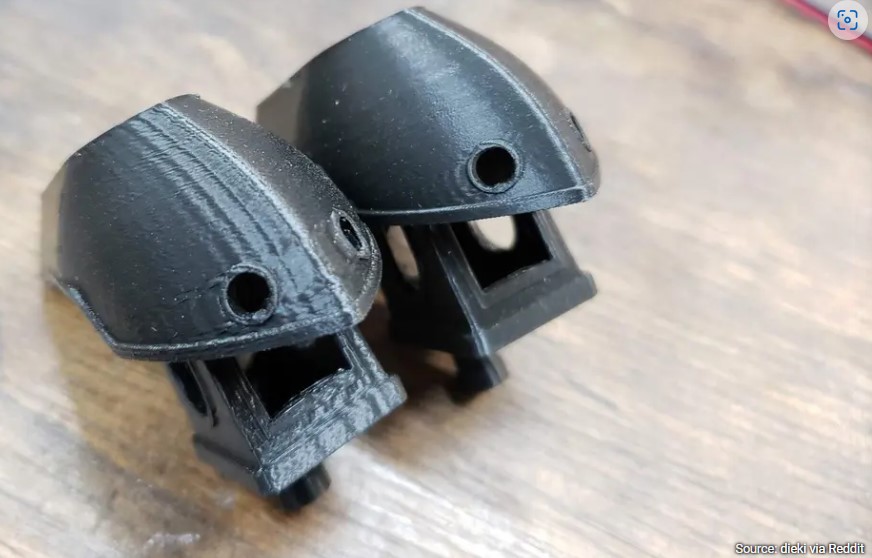
baca selengkapnya mengenai input shaping
Untuk print pada kecepatan yang lebih tinggi, kami menggunakan printhead yang memiliki kemampuan untuk mengeluarkan plastik dalam kecepatan volumetric tinggi serta menggunakan nozzle CHT.
baca selengkapnye mengenai CHT Nozzle
Kami juga memastikan kekuatan hasil print kami sesuai spek kekuatan standar karena print yang terlalu cepat dapat mengakibatkan adhesi layer yang buruk yang menyebabkan penurunan kekuatan hasil print
baca selengkapnya mengenai 3d Print Strength
acceleration
akselerasi yang kami pakai disesuaikan dengan kecepatan yang dipilih agar kecepatan max yang dipilih tercapai.
Support
Kami menggunakan support di semua print kami kecuali ada request khusus dari konsumen.
Tipe support yang digunakan menyesuaikan dengan objek yang akan di print. Objek dengan bentuk menyerupai kotak akan menggunakan normal support sedangkan objek berbentuk patung akan menggunakan tree support.
Baca selengkapnya mengenai Support setting
skirt/brim/raft
kita menggunakan skirt atau brim tergantung dengan objek yang akan di print. Objek dengan permukaan dasar kecil akan menggunakan brim yang lebih besar daripada objek dengan permukaan dasar awal besar. Kami tidak menggunakan raft karena kualitas yang dihasilkan akan lebih buruk dan bed printer kami sudah level karena menggunakan bed leveling
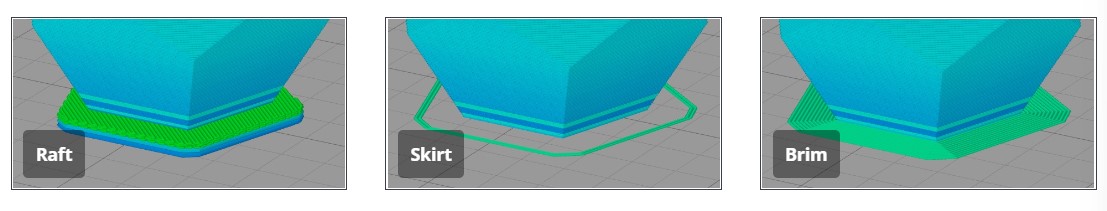 Sumber: Simplyfy3D
baca selengkapnya mengenai Rafts, Skirts and Brims!